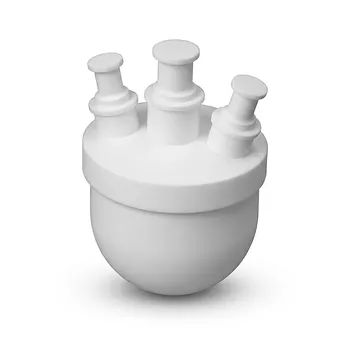
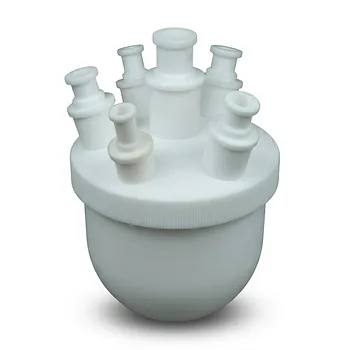
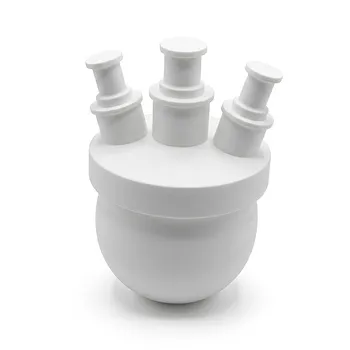
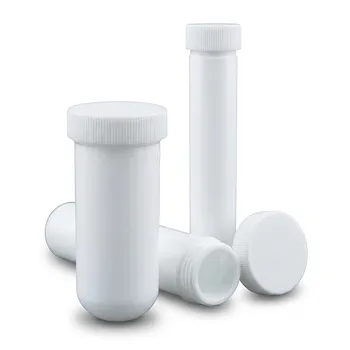
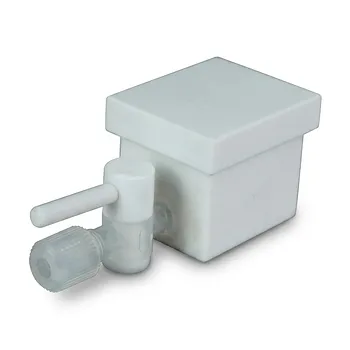
Los recipientes de laboratorio de PTFE personalizados generalmente no se moldean por inyección porque el PTFE no se convierte en un líquido de flujo libre cuando se calienta. Su peso molecular excepcionalmente alto, su estructura molecular lineal y su cristalinidad producen una viscosidad de fusión extrema por encima de su punto de fusión, alrededor de los 327 °C. En su lugar, los fabricantes comprimen en frío el polvo de PTFE, lo sinterizan hasta convertirlo en un sólido denso y utilizan mecanizado CNC de precisión para crear el recipiente o aparato final.
El PTFE se comporta más como un polvo de alto rendimiento que debe consolidarse que como un plástico convencional procesable por fusión. La sinterización crea el bloque sólido, mientras que el mecanizado CNC proporciona la precisión dimensional y la geometría compleja necesarias para los componentes de laboratorio especializados.
Por qué falla el moldeo por inyección convencional
El PTFE tiene un peso molecular excepcionalmente alto
El PTFE estándar sin modificar tiene un peso molecular que puede superar los 10 000 000. Sus largas cadenas moleculares no ramificadas se entrelazan fuertemente, lo que hace que el movimiento bajo calor sea extremadamente difícil.
La mayoría de los termoplásticos se convierten en masas fundidas de baja viscosidad que pueden ser empujadas a través de una boquilla hacia un molde. El PTFE sigue siendo un material extremadamente rígido y de alta viscosidad incluso por encima de su punto de fusión.
Los átomos de flúor protegen la columna vertebral del polímero
La columna vertebral de carbono del PTFE está estrechamente rodeada por átomos de flúor electronegativos. Esta estructura le confiere al PTFE su excelente resistencia química, baja fricción y estabilidad térmica, pero también restringe la movilidad molecular.
Como resultado, calentar el PTFE no produce el tipo de flujo fluido requerido para el moldeo por inyección estándar. El material se ablanda y forma un gel viscoso en lugar de comportarse como un polímero líquido convencional.
La fusión no crea un flujo práctico
La distinción crítica es entre fundir y fluir. El PTFE puede experimentar una transición de fase cristalina por encima de su punto de fusión, pero su viscosidad de fusión sigue siendo tan alta que las presiones de inyección ordinarias no pueden moverlo a través de canales, compuertas y cavidades de molde delgadas.
Es por esto que la extrusión y el moldeo por inyección convencionales no son adecuados para el PTFE de alto peso molecular. El problema no es simplemente que el PTFE requiera una temperatura de procesamiento más alta; su reología es fundamentalmente diferente.
Cómo la sinterización produce la forma inicial de PTFE
El polvo se comprime antes de calentar
La resina de PTFE se suministra como polvo granular o fino en lugar de como un pellet convencional para moldeo por inyección. Los fabricantes primero comprimen en frío el polvo a temperatura ambiente para formar una preforma, un bloque, un tubo u otra forma cercana a la final.
La compresión proporciona a las partículas sueltas suficiente contacto y estabilidad mecánica para el proceso térmico posterior. No hace que el PTFE fluya como una masa fundida.
El calor fusiona las partículas
Durante la sinterización, la preforma comprimida se calienta por encima del punto de fusión del PTFE bajo un ciclo térmico controlado. Las partículas individuales se fusionan y coalescen en una estructura de polímero densa y continua.
El proceso es comparable en principio a los métodos de consolidación de polvo utilizados para otros materiales difíciles de fundir. Una sinterización adecuada es esencial para la resistencia, la estanqueidad, la calidad de la superficie y la resistencia a la penetración química.
El resultado es un bloque mecanizable
Después del enfriamiento, el resultado es un bloque, varilla, tubo o pieza moldeada de PTFE sólido. Este material conserva las características que hacen que el PTFE sea valioso en el servicio de laboratorio, incluyendo alta resistencia química, resistencia térmica y baja reactividad superficial.
La preforma puede tener una forma básica útil, pero generalmente no contiene los detalles intrincados o las tolerancias estrictas del aparato terminado.
Por qué se utiliza el mecanizado CNC para aparatos personalizados
La geometría de laboratorio personalizada suele ser no estándar
El equipo de laboratorio especializado puede incluir recipientes de reacción, celdas electroquímicas, revestimientos para recipientes de digestión, válvulas personalizadas, accesorios de transferencia y dispositivos inusuales. Estas piezas a menudo se producen en volúmenes bajos y pueden diseñarse para un experimento o instrumento en particular.
Crear un molde de inyección dedicado para cada variación sería costoso y lento. El mecanizado CNC puede producir diferentes geometrías directamente a partir de material de PTFE sinterizado sin requerir un molde especializado para cada diseño.
El mecanizado proporciona control dimensional
El equipo CNC puede crear orificios controlados, roscas, caras de sellado, cavidades, canales, características de montaje y otras geometrías detalladas. También permite a los fabricantes mantener las tolerancias requeridas para componentes de acoplamiento y rutas de fluido resistentes a fugas.
Para los aparatos de laboratorio, la precisión dimensional suele ser más importante que lograr el menor costo de producción posible. Una interfaz mal controlada puede causar fugas, contaminación o resultados experimentales poco fiables.
El mecanizado protege el papel funcional del material
El PTFE se utiliza a menudo como la superficie químicamente resistente o de baja contaminación en contacto con reactivos, muestras, gases o solventes. Comenzar con material correctamente sinterizado y mecanizar la geometría final ayuda a preservar una estructura de material densa y homogénea.
El mecanizado también evita forzar el polímero a través de compuertas de inyección estrechas o rutas de flujo complejas, donde el procesamiento convencional sería poco práctico para el PTFE de alto peso molecular.
Por qué la ruta de fabricación se ajusta a las necesidades del laboratorio
La producción de bajo volumen es económicamente racional
El moldeo por inyección es más eficiente cuando se requieren muchas piezas idénticas. Los costos de molde, herramientas, configuración y validación pueden distribuirse en una gran tirada de producción.
Los recipientes de laboratorio personalizados a menudo se fabrican en pequeñas cantidades. La compresión, la sinterización y el mecanizado CNC generalmente proporcionan una ruta más práctica para prototipos, piezas únicas, componentes de repuesto y equipos de investigación especializados.
Las piezas complejas se pueden modificar más fácilmente
Los diseños de investigación cambian con frecuencia después de las pruebas. Un componente de PTFE mecanizado puede revisarse ajustando el programa CNC o utilizando un tamaño de bloque diferente.
Un diseño moldeado por inyección generalmente requeriría una modificación del molde o herramientas completamente nuevas, lo que aumentaría tanto el tiempo de entrega como el costo.
El PTFE soporta servicios químicos exigentes
El PTFE sinterizado y mecanizado se selecciona donde son importantes la resistencia a productos químicos agresivos, la baja fricción, la estabilidad térmica y la baja interacción superficial. Estas propiedades son particularmente valiosas en recipientes, revestimientos, accesorios y componentes expuestos a entornos de laboratorio corrosivos.
Por lo tanto, el método de fabricación respalda la aplicación: hace posibles geometrías difíciles mientras conserva las propiedades que motivaron la elección del PTFE.
Entendiendo las compensaciones
El mecanizado produce desperdicio de material
El mecanizado CNC elimina material de un bloque sinterizado más grande. Por lo tanto, las piezas complejas pueden generar virutas y desechos sustanciales, especialmente cuando la geometría final difiere significativamente del bloque inicial.
Esto es menos eficiente en cuanto a material que el moldeo de piezas cercanas a la forma final. El desperdicio adicional a menudo se acepta porque los componentes de PTFE personalizados se producen en cantidades limitadas y requieren una geometría especializada.
La producción puede ser más lenta
La sinterización requiere calentamiento y enfriamiento controlados, y el mecanizado CNC añade pasos de programación, configuración, inspección y acabado. El proceso completo es generalmente más lento que moldear una pieza de alto volumen a partir de un plástico procesable por fusión.
La compensación es una mayor flexibilidad de diseño y la capacidad de fabricar piezas que el moldeo convencional no puede producir.
Los cambios dimensionales deben gestionarse
El PTFE puede experimentar cambios dimensionales durante la sinterización y puede mostrar fluencia o deformación bajo carga sostenida y temperatura elevada. Los fabricantes deben tener en cuenta el comportamiento del material durante el diseño de la preforma, el procesamiento térmico, el mecanizado y el servicio.
Las aplicaciones críticas pueden requerir una planificación cuidadosa de las tolerancias, un soporte adecuado y una inspección después del mecanizado.
El moldeo por inyección no siempre es imposible para todos los materiales basados en PTFE
La limitación se aplica principalmente al homopolímero de PTFE sin modificar de alto peso molecular. Ciertos fluoropolímeros modificados o materiales relacionados con el PTFE de menor peso molecular pueden procesarse utilizando diferentes técnicas.
Esos materiales no deben tratarse como intercambiables con el PTFE estándar. La resina seleccionada aún debe cumplir con los requisitos químicos, térmicos, de pureza y mecánicos de la aplicación.
Tomando la decisión correcta para su objetivo
La ruta de fabricación correcta depende del grado del material, el volumen de producción, la geometría y el rendimiento requerido.
- Si su enfoque principal es la resistencia química y la pureza del material: Utilice material de PTFE correctamente sinterizado y mecanizado controlado para preservar una superficie de contacto densa y químicamente resistente.
- Si su enfoque principal es la geometría compleja de bajo volumen: Elija el mecanizado CNC a partir de un bloque sinterizado porque evita el costo y la inflexibilidad de las herramientas de inyección dedicadas.
- Si su enfoque principal es la producción de alto volumen: Evalúe fluoropolímeros modificados u otros materiales procesables por fusión, siempre que satisfagan los requisitos de rendimiento de la aplicación.
- Si su enfoque principal es la fiabilidad dimensional: Especifique el proceso de sinterización, las tolerancias de mecanizado, las condiciones térmicas y la inspección posterior al mecanizado en conjunto, en lugar de tratar la precisión del CNC como el único factor de control.
Comprender el comportamiento de fusión del PTFE hace que la elección de fabricación sea clara: la sinterización crea la forma sólida utilizable y el mecanizado CNC convierte esa forma en un instrumento de laboratorio preciso.
Tabla de resumen:
| Aspecto | Sinterización + Mecanizado CNC | Moldeo por inyección convencional |
|---|---|---|
| Comportamiento del material | El polvo de PTFE se comprime y fusiona; sin flujo libre. | El PTFE no fluye como una masa fundida; poco práctico. |
| Volumen de producción | Ideal para piezas personalizadas de bajo volumen. | Mejor para piezas idénticas de alto volumen. |
| Flexibilidad de diseño | Alta; fácil de modificar mediante programas CNC. | Baja; requiere nuevos moldes para cambios. |
| Tolerancias | Excelente; mecanizado preciso. | Buenas pero limitadas por el flujo de fusión. |
| Costo para piezas personalizadas | Más bajo para cantidades pequeñas. | Alto debido a los costos de los moldes. |
¿Necesita material de laboratorio de PTFE personalizado? KINTEK se especializa en fluoropolímeros de alto rendimiento, ofreciendo mecanizado CNC de precisión y sinterización. Desde recipientes estándar hasta aparatos complejos, ofrecemos soluciones a medida para su laboratorio. ¡Contáctenos hoy para una cotización!
Productos relacionados
- Matraz de PTFE Personalizado de Gran Volumen 18L Resistente a la Corrosión, Recipiente Químico de Alta Pureza y Bajo Fondo
- Recipiente de reacción de PTFE personalizable de alto rendimiento y matraz de politetrafluoroetileno resistente a la corrosión para uso en laboratorio químico
- Tubos de digestión de PTFE personalizados y recipientes de centrifugación de politetrafluoroetileno de alta pureza de 60 ml para análisis de trazas
- Vaso de Reacción de PTFE Personalizable con Paleta de Agitación Eléctrica y Sistema de Filtración al Vacío con Embudo Büchner
- Matraz de PTFE personalizado de múltiples bocas, recipiente reactor químico de laboratorio de 18L para síntesis de alta pureza y aplicaciones de agitación
La gente también pregunta
- ¿Por qué la fluoración mediante la degradación de PTFE es térmicamente diferente a la formación de óxidos cuando se procesan formulaciones de metales reactivos en recipientes de PTFE personalizados? Perspectivas clave de seguridad para reacciones de alto riesgo
- ¿En qué se diferencian los disolventes que contienen hidrógeno y los halogenados en su capacidad para provocar hinchazón en los recipientes de laboratorio de PTFE? Explicación de las diferencias clave
- ¿Por qué los recipientes y contenedores de laboratorio de fluoropolímero PTFE exhiben una resistencia química superior contra disolventes agresivos y ácidos corrosivos en comparación con el material de laboratorio de plástico estándar? Descubra los secretos moleculares.
- ¿Cómo se comportan los recipientes de politetrafluoroetileno (PTFE) en cuanto a permeación de gases? Perspectivas de expertos sobre la absorción de disolventes
- ¿Cuáles son los pasos clave para la integridad estructural en los recipientes de reacción de laboratorio de PTFE moldeado? Domine el procesamiento de polvo fino.