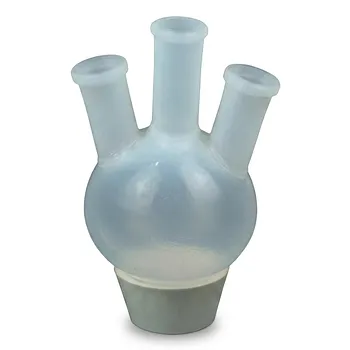
La diferencia operativa es que el PFA y el FEP pueden formarse como termoplásticos fluidos, mientras que el PTFE sin modificar no puede. Por lo tanto, el PFA y el FEP pueden extruirse, moldearse por inyección y, en aplicaciones adecuadas, moldearse por soplado para crear material de laboratorio y accesorios complejos. El PTFE debe primero moldearse por compresión y sinterizarse, extruirse en pasta o formarse en piezas estándar que luego se mecanizan, lo que hace que la fabricación dependa más de las herramientas y las operaciones de CNC.
El PFA y el FEP ofrecen moldeo y extrusión directos para piezas complejas o de mayor volumen; el PTFE ofrece un excelente rendimiento químico y térmico, pero generalmente requiere formación a base de polvo y mecanizado secundario. Por tanto, la elección del material afecta no solo a la compatibilidad química, sino también a la geometría, el método de producción, la continuidad de la superficie, el coste y la repetibilidad alcanzable.
Por qué el PTFE requiere una ruta de fabricación diferente
El PTFE no fluye como un material fundido convencional
El PTFE sin modificar tiene una viscosidad de fusión excepcionalmente alta, de aproximadamente 10¹¹–10¹² poise cerca de los 380°C. Aunque alcanza una transición de fusión alrededor de los 327–342°C, no desarrolla un flujo fluido utilizable por encima de esa temperatura.
Esta es la distinción crítica: alcanzar el punto de fusión no hace que el PTFE se comporte como una resina de moldeo por inyección común.
El PTFE se forma a partir de polvo
La resina de PTFE granular se moldea habitualmente por compresión y luego se sinteriza para producir lingotes, láminas, tubos y otras formas estándar. Los polvos finos de PTFE se utilizan en la extrusión en pasta para tubos, sellos y productos similares.
El material resultante puede entonces ser mecanizado por CNC de precisión para crear recipientes de reacción personalizados, celdas electroquímicas, colectores, accesorios y material de laboratorio especializado.
El mecanizado controla la geometría final
Para piezas personalizadas únicas o de bajo volumen, el mecanizado de material de PTFE sinterizado proporciona una flexibilidad geométrica sustancial. Características como roscas, canales, orificios, superficies de sellado e interfaces de montaje pueden definirse directamente a partir del diseño.
Sin embargo, el proceso es sustractivo. El material debe eliminarse de un bloque moldeado, y la geometría alcanzable depende del acceso de la herramienta, el grosor de la pared, el control de la distorsión y el comportamiento del material sinterizado durante el mecanizado.
Cómo el PFA y el FEP cambian el proceso
Los comonómeros permiten el procesamiento por fusión
El PFA y el FEP contienen comonómeros que reducen la cristalinidad y la viscosidad de fusión en comparación con el PTFE sin modificar. El PFA incorpora grupos perfluoroalcoxi, mientras que el FEP incorpora hexafluoropropileno.
Estos cambios estructurales permiten que los polímeros fluyan a través de equipos termoplásticos convencionales sin sacrificar la amplia resistencia química que se espera de los materiales perfluorados.
Las formas complejas pueden moldearse directamente
El PFA y el FEP pueden ser moldeados por inyección para crear cuerpos de válvulas intrincados, accesorios de fluidos, cierres y componentes de recipientes. También pueden extruirse por fusión en tubos, perfiles y formas continuas.
Debido a que la forma final puede crearse directamente en el molde o matriz, esta ruta es muy adecuada para la producción repetida de geometrías complejas.
El PFA admite componentes de manejo de fluidos sin costuras
El PFA es particularmente útil para material de laboratorio de alta pureza, recipientes de análisis de trazas, recipientes de digestión, conjuntos de tubos y accesorios moldeados. El procesamiento por fusión puede producir estructuras continuas y sin costuras con menos interfaces mecanizadas y menos puntos de montaje.
El PFA también suele ser translúcido, lo que puede ayudar en la inspección visual del contenido y el movimiento de fluidos.
Qué significa esto para el material de laboratorio personalizado
El PTFE se adapta a piezas especializadas de bajo volumen
El PTFE suele ser la opción práctica cuando el diseño es altamente personalizado, el volumen de producción es bajo o la pieza debe mecanizarse a partir de un bloque sólido robusto. Esto incluye aparatos de reacción inusuales, soportes personalizados, componentes electroquímicos y material de laboratorio de alta resistencia.
El flujo de trabajo de fabricación suele ser: seleccionar una forma de PTFE adecuada, mecanizar las características requeridas e inspeccionar el componente terminado.
El PFA se adapta a piezas complejas o repetibles
El PFA es ventajoso cuando la pieza tiene una forma tridimensional compleja, paredes delgadas o continuas, puertos integrados o una geometría que requeriría un mecanizado y montaje extensos en PTFE.
Se vuelve más atractivo a medida que aumenta el volumen de producción, ya que el utillaje y el moldeo pueden reemplazar el mecanizado manual repetido.
El FEP se adapta a aplicaciones procesadas por fusión a menor temperatura
El FEP ofrece la misma ventaja de fabricación básica que el PFA: puede extruirse y moldearse en piezas complejas. Su temperatura de uso continuo es generalmente más baja, aproximadamente 200°C, en comparación con los aproximadamente 260°C del PFA.
Por lo tanto, el FEP es más apropiado cuando la aplicación se beneficia del procesamiento por fusión y no requiere la capacidad de temperatura continua más alta del PFA.
Cómo afectan los procesos al rendimiento de la pieza
El PTFE mecanizado utiliza interfaces intencionadamente
Un conjunto de PTFE mecanizado puede contener juntas roscadas, conductos perforados, ajustes a presión o secciones unidas y retenidas mecánicamente. Estas características pueden ser útiles, pero cada interfaz introduce otro lugar para evaluar fugas, contaminación, volumen muerto o movimiento mecánico.
El diseño debe tener en cuenta el hecho de que el componente final puede ensamblarse a partir de varias características mecanizadas en lugar de formarse como una sola pieza moldeada continua.
El PFA moldeado puede reducir la complejidad del montaje
Un componente de PFA moldeado puede incorporar varias características funcionales en una sola pieza. Reducir el número de juntas puede simplificar las rutas de fluidos y mejorar la consistencia entre las unidades de producción.
Este beneficio depende de un diseño de molde adecuado, control de procesos y validación del componente moldeado. El procesamiento por fusión no elimina la necesidad de inspeccionar defectos, variaciones dimensionales o contaminación.
La construcción transparente o translúcida puede ayudar a la inspección
El PFA y el FEP pueden proporcionar componentes translúcidos que permiten a los operadores observar niveles de fluidos, burbujas, depósitos o comportamiento de flujo. Esto puede ser valioso en sistemas de análisis de trazas y manejo de fluidos de alta pureza.
La construcción opaca y mecanizada del PTFE puede ser preferible cuando la opacidad, la rigidez o un requisito particular de forma estándar es más importante que el acceso visual.
Entender las compensaciones
El PTFE tiene más restricciones de fabricación
El PTFE no puede simplemente cargarse en equipos de moldeo por inyección estándar y moldearse como un termoplástico típico. La preparación del polvo, la compresión, la sinterización, la extrusión en pasta y el mecanizado secundario requieren conocimientos de procesos especializados.
Las piezas grandes o intrincadas también pueden implicar más desperdicio de material y tiempos de producción más largos cuando se fabrican a partir de lingotes.
El PFA requiere inversión en utillaje y procesos
El PFA y el FEP reducen la necesidad de mecanizado secundario, pero el moldeo por inyección y la extrusión requieren herramientas dedicadas. Para un solo recipiente personalizado o un prototipo inicial, los costes de utillaje pueden superar los beneficios del moldeo directo.
El diseño del molde también debe tener en cuenta la contracción, las tolerancias dimensionales, las líneas de soldadura, las ubicaciones de las puertas y el comportamiento de las secciones delgadas.
El PFA y el FEP no son térmicamente equivalentes
El PFA generalmente conserva una temperatura de uso continuo cercana a la del PTFE, alrededor de 260°C. El FEP tiene un límite de uso continuo más bajo, alrededor de 200°C, porque sus propiedades mecánicas disminuyen más significativamente a temperaturas elevadas.
Seleccionar FEP solo porque es procesable por fusión puede crear un problema de rendimiento relacionado con la temperatura.
El mecanizado no hace automáticamente que el PTFE sea más preciso
El mecanizado CNC proporciona un control directo sobre las dimensiones, pero el material de PTFE aún puede verse afectado por la expansión térmica, la fluencia, la relajación de tensiones y la deformación. Las tolerancias deben especificarse en relación con la temperatura de funcionamiento, la carga, el método de sellado y la geometría de la pieza.
La ruta del proceso debe validarse frente a las condiciones de servicio reales en lugar de juzgarse solo por la capacidad de mecanizado.
Tomar la decisión correcta para su objetivo
Elija el material y el método de fabricación de acuerdo con la geometría, el volumen, la temperatura y los requisitos de manejo de fluidos de la pieza.
- Si su enfoque principal es un aparato personalizado único o de bajo volumen: Utilice material de PTFE con mecanizado CNC de precisión cuando el diseño requiera características inusuales, secciones sólidas robustas o cambios de diseño frecuentes.
- Si su enfoque principal es la geometría moldeada compleja: Utilice PFA cuando sean importantes los puertos integrados, las paredes delgadas, las rutas de fluidos sin costuras o la reducción del montaje.
- Si su enfoque principal es el material de laboratorio procesado por fusión a alta temperatura: Prefiera el PFA sobre el FEP cuando la aplicación se acerque al rango de temperatura de uso continuo más alto.
- Si su enfoque principal es la producción repetible: Evalúe el moldeo y la extrusión de PFA o FEP cuando los costes de utillaje puedan distribuirse entre varias piezas.
- Si su enfoque principal son tubos o accesorios de menor temperatura: Considere el FEP cuando sus límites térmicos y mecánicos sean compatibles con la aplicación.
La mejor elección es la que alinea el comportamiento de procesamiento del polímero con la geometría, el volumen de producción y las condiciones de funcionamiento de la pieza.
Tabla resumen:
| Factor | PTFE | PFA | FEP |
|---|---|---|---|
| Procesabilidad por fusión | No (alta viscosidad de fusión) | Sí | Sí |
| Métodos de fabricación típicos | Moldeo por compresión + sinterización, extrusión en pasta, mecanizado CNC | Moldeo por inyección, extrusión | Moldeo por inyección, extrusión |
| Temperatura de uso continuo | ~260°C | ~260°C | ~200°C |
| Translucidez | Opaco | Translúcido | Translúcido |
| Más adecuado para | Piezas personalizadas complejas de bajo volumen; formas estándar para mecanizado | Piezas moldeadas complejas, manejo de fluidos de alta pureza | Aplicaciones procesadas por fusión a menor temperatura |
¿Listo para seleccionar el fluoropolímero adecuado para su material de laboratorio personalizado? En KINTEK, nos especializamos en productos de PTFE y PFA de alto rendimiento, ofreciendo desde material de laboratorio estándar hasta piezas mecanizadas personalizadas complejas. Nuestras capacidades de mecanizado CNC y experiencia en procesamiento por fusión aseguran que obtenga el rendimiento y la geometría exactos que necesita. Contáctenos hoy para discutir su proyecto y recibir una solución a medida.
Productos relacionados
- Crisol de PFA de Alta Pureza y Vaso de PTFE Resistente a la Corrosión para Análisis de Trazas y Aplicaciones de Laboratorio Personalizadas
- Soportes para Microcolumnas de PFA Personalizados y Accesorios de Laboratorio de PTFE Mecanizados Resistentes a la Corrosión y de Bajo Fondo
- Placas de Petri personalizadas de politetrafluoroetileno PTFE de 60 mm, material de laboratorio resistente a la corrosión y bajo fondo
- Matraces de Reacción de Laboratorio de Fluoropolímero con Múltiples Cuellos y Boca Estándar GL, Resistentes a la Corrosión, Personalizados de PFA PTFE
- Soporte de PTFE resistente a la corrosión con tanque de reacción transparente de PFA y tubo de muestreo de PFA de alta pureza para análisis de trazas
La gente también pregunta
- ¿Por qué los recipientes de alta pureza son esenciales para la síntesis de BiFeO3? Garantía de pureza de fase
- ¿Por qué es fundamental el uso de material de laboratorio de PFA o PTFE de alta pureza durante la purificación de nanopartículas de TiO2? Proteger la pureza de la muestra
- ¿Por qué es necesario el material de laboratorio de PFA de alta pureza para el análisis ICP-OES de zeolitas Znx@LS-2? Asegure la Precisión a Nivel de Trazas
- ¿Por qué se utilizan recipientes de laboratorio de PFA de alta pureza para análisis de trazas de MXeno? Garantice la integridad superior del material en la investigación.
- ¿Qué características clave del material hacen que el PTFE y el PFA sean adecuados para material de laboratorio de alta pureza, recipientes de análisis de trazas y tubos microporosos médicos? Descubra las propiedades esenciales que garantizan la pureza.