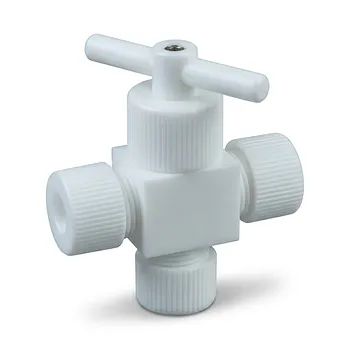
La distinción clave es la procesabilidad: el PFA puede procesarse convencionalmente mediante fusión, mientras que el PTFE generalmente no puede. Ambos ofrecen una resistencia química, un rendimiento dieléctrico, una hidrofobicidad y unas temperaturas de uso continuo de alrededor de 260 °C excepcionales, pero conducen a estrategias de fabricación diferentes. El PFA suele preferirse para tubos, accesorios, válvulas y recipientes sin costuras moldeados o extruidos; el PTFE se selecciona normalmente como material base para moldeo por compresión, sinterización o mecanizado CNC de precisión.
Elija PFA cuando el componente requiera una geometría moldeada compleja, extrusión, transparencia o rutas de fluido soldadas. Elija PTFE cuando la flexibilidad de mecanizado, la baja fricción, el comportamiento antiadherente y una construcción sólida y robusta sean las prioridades más altas.
Por qué el método de procesamiento determina la selección del material
El PTFE no puede ser moldeado por fusión convencional
El PTFE tiene una viscosidad de fusión excepcionalmente alta, reportada en el rango de aproximadamente 1 a 10 GPa·s o 10^10 a 10^12 poise cerca de su temperatura de procesamiento. Aunque tiene un punto de fusión de alrededor de 327 °C, no fluye lo suficientemente bien para el moldeo por inyección estándar o la extrusión convencional.
Por lo tanto, los fabricantes procesan el PTFE mediante métodos como compactación de polvo, moldeo por compresión, sinterización, extrusión en pasta y mecanizado. Para equipos de laboratorio personalizados, el mecanizado CNC de precisión a partir de formas base de PTFE suele ser la ruta más práctica.
El PFA es procesable por fusión
El PFA es un copolímero de tetrafluoroetileno y éter perfluoroalquilvinílico. El comonómero interrumpe la regularidad molecular del PTFE y reduce su viscosidad de fusión lo suficiente como para permitir el moldeo por inyección, la extrusión, el conformado térmico y la soldadura.
El PFA se funde a aproximadamente 305 °C, por debajo del punto de fusión del PTFE, y puede formarse en geometrías intrincadas utilizando equipos de procesamiento de fluoropolímeros convencionales. Esto lo hace particularmente útil cuando el componente sería difícil, costoso o imposible de mecanizar a partir de PTFE sólido.
El comportamiento de la materia prima también difiere
El PFA puede secarse hasta convertirse en material sólido y molerse mecánicamente en polvos adecuados para el procesamiento por fusión. El PTFE de alto peso molecular tiende a fibrilar bajo cizallamiento mecánico, por lo que no puede simplemente molerse de la misma manera.
Se pueden utilizar tratamientos especializados, incluida la irradiación con haz de electrones para ciertas aplicaciones de micropolvo, para reducir el peso molecular del PTFE. Esta diferencia es otra consecuencia del comportamiento de procesamiento de los polímeros, más que una distinción primaria de rendimiento químico.
Cómo afecta la diferencia a los componentes de laboratorio
El PFA admite rutas de fluido complejas
El PFA es muy adecuado para tubos, accesorios moldeados, válvulas, colectores, botellas y otros componentes de transferencia de fluidos. La extrusión y el moldeo permiten a los fabricantes producir pasajes internos lisos, características integradas, paredes delgadas y geometrías de bajo volumen muerto.
El PFA también puede soldarse o sellarse térmicamente de formas que favorecen ensamblajes herméticos. Estas capacidades son valiosas en sistemas de análisis de trazas, manejo de productos químicos agresivos y suministro de fluidos de alta pureza.
El PTFE favorece las piezas mecanizadas y de servicio pesado
El PTFE se selecciona comúnmente para recipientes de reacción, componentes de digestión por microondas, cuerpos de celdas electroquímicas personalizados, sellos, revestimientos y accesorios de laboratorio especializados. Un maquinista puede producir características personalizadas precisas directamente a partir de láminas, varillas, tubos o material base moldeado.
Este enfoque es especialmente efectivo para equipos únicos, secciones sólidas grandes, interfaces roscadas y componentes que necesitan el comportamiento de baja fricción y antiadherente del PTFE.
El PFA permite diseños transparentes o translúcidos
El PFA a menudo está disponible en formas transparentes o translúcidas, lo que permite la inspección visual del nivel de fluido, burbujas, depósitos o el progreso de la reacción. Los recipientes de PFA moldeados también pueden incorporar características sin costuras o integradas que son poco prácticas de crear mediante mecanizado.
El PTFE es generalmente opaco y se elige más a menudo cuando no se requiere monitoreo visual o cuando el diseño es principalmente un cuerpo sólido mecanizado.
Comparación del rendimiento principal
La resistencia química es ampliamente comparable
Ambos materiales son fluoropolímeros perfluorados con una resistencia casi universal a muchos ácidos, bases, solventes y reactivos agresivos. Esto hace que ambos sean adecuados para el manejo de fluidos de laboratorio exigentes y entornos químicos de alta pureza.
La compatibilidad exacta sigue dependiendo de la temperatura, la concentración, la duración de la exposición, el estrés mecánico y la mezcla química específica. Por lo tanto, la selección del material debe utilizar datos de compatibilidad específicos de la aplicación en lugar de la afirmación general de que cualquiera de los polímeros es universalmente inerte.
El servicio térmico es similar, pero el comportamiento de fusión no lo es
Tanto el PTFE como el PFA pueden soportar temperaturas de servicio continuo de hasta aproximadamente 260 °C, dependiendo del grado, la carga, la geometría y las condiciones de funcionamiento. Esto hace que cualquiera de los materiales sea apropiado para muchos procesos de laboratorio de alta temperatura.
Sus puntos de fusión no deben confundirse con sus temperaturas de servicio recomendadas. El PTFE se funde a aproximadamente 327 °C, mientras que el PFA se funde a aproximadamente 305 °C, pero ninguno debe operarse continuamente cerca de su punto de fusión.
El PTFE ofrece un fuerte comportamiento de baja fricción y antiadherente
El PTFE tiene una tensión superficial extremadamente baja, aproximadamente 23 mN/m, y una fuerte hidrofobicidad intrínseca, con ángulos de contacto con el agua reportados de alrededor de 98° a 112°. Estas propiedades favorecen la baja fricción, la reducción de la humectación y una liberación más fácil de muchos materiales.
Esa combinación es útil para sellos deslizantes, revestimientos, superficies antiadherentes y componentes de laboratorio donde la retención de fluidos o la adhesión deben minimizarse.
El PFA ofrece ventajas mecánicas relacionadas con el procesamiento
El PFA conserva la resistencia química y térmica similar al PTFE, al tiempo que ofrece generalmente una mayor procesabilidad por fusión y tenacidad mecánica. A menudo se prefiere cuando la pieza debe sobrevivir a características moldeadas, ciclos térmicos o geometrías complejas de paredes delgadas.
Las formulaciones de PFA también pueden proporcionar una mejor resistencia al agrietamiento y una mayor integridad estructural después del moldeo. Estos beneficios deben confirmarse para el grado y diseño seleccionados, ya que los rellenos, el grosor de la pared, la temperatura, la presión y la calidad de fabricación pueden cambiar materialmente el rendimiento.
Elegir entre mecanizado y moldeo
Seleccione PTFE para personalización y trabajo de bajo volumen
El PTFE es atractivo cuando el diseño es altamente especializado, las cantidades son pequeñas o las dimensiones pueden evolucionar durante el desarrollo. El mecanizado CNC puede producir orificios, canales, roscas, asientos e interfaces personalizados sin crear herramientas de moldeo dedicadas.
El inconveniente es que el mecanizado puede generar más residuos, llevar más tiempo para formas complejas e imponer límites a las geometrías internas y las rutas de fluido sin costuras.
Seleccione PFA para geometrías complejas repetibles
El PFA suele ser más eficiente al producir piezas repetidas con geometrías intrincadas, puertos integrados, paredes delgadas o tubos largos y continuos. El moldeo y la extrusión pueden proporcionar dimensiones consistentes y superficies de contacto con fluidos lisas en volúmenes de producción.
El inconveniente es la necesidad de herramientas adecuadas y un control más estricto de las condiciones de procesamiento por fusión. El costo inicial y el esfuerzo de diseño pueden ser mayores que mecanizar una pieza de PTFE simple.
Considere los requisitos de ensamblaje y sellado
La capacidad del PFA para soldarse térmicamente o moldearse en formas integradas puede reducir las juntas y las posibles rutas de fuga. Esto es importante en sistemas de alta pureza donde el volumen muerto, la contaminación y las fugas son preocupaciones críticas.
El PTFE sigue siendo eficaz para piezas de acoplamiento mecanizadas, componentes roscados, juntas y revestimientos reemplazables. Sin embargo, los ensamblajes pueden requerir más piezas separadas o características de sellado mecánico.
Comprender las compensaciones
El PFA no es automáticamente mejor para todos los sistemas de fluidos
La procesabilidad del PFA lo hace más versátil para componentes complejos, pero no elimina la necesidad de evaluar la temperatura, la presión, la permeación, la fluencia y la estabilidad dimensional. Un componente de PFA moldeado aún puede fallar si su geometría crea un estrés excesivo o si las condiciones de funcionamiento exceden los límites del grado seleccionado.
Para piezas simples, gruesas y personalizadas, el mecanizado de PTFE puede seguir siendo la solución más económica y técnicamente apropiada.
El mecanizado de PTFE tiene límites geométricos y dimensionales
El PTFE se puede mecanizar con precisión, pero su suavidad, expansión térmica y deformación bajo carga requieren herramientas cuidadosas y control dimensional. Las secciones largas y delgadas, las características internas profundas y las paredes sin soporte pueden ser un desafío.
Las piezas de PTFE mecanizadas también pueden contener más juntas o interfaces que un componente de PFA moldeado diseñado como una sola pieza. Esas interfaces pueden aumentar el volumen muerto o introducir requisitos de sellado adicionales.
Ningún material debe elegirse solo por su resistencia química
La resistencia química es necesaria pero no suficiente para los equipos de laboratorio. La selección también debe tener en cuenta la presión, los ciclos de temperatura, la permeabilidad, la fluencia, la fricción, la transparencia, el acabado superficial, la capacidad de limpieza y el método de fabricación.
Un polímero químicamente compatible aún puede ser inadecuado si se deforma, tiene fugas, contamina un proceso de análisis de trazas o no se puede fabricar con la tolerancia requerida.
La limpieza en la fabricación es parte del rendimiento
Las aplicaciones de alta pureza requieren control sobre el grado de resina, aditivos, herramientas, fluidos de mecanizado, limpieza, embalaje y procesos de unión. Un material con una pureza intrínseca excelente puede verse comprometido por las prácticas de fabricación o ensamblaje.
Para el análisis de trazas y el manejo de fluidos sensibles, especifique el nivel de pureza requerido y valide el componente terminado, no solo el polímero base.
Tomar la decisión correcta para su objetivo
La mejor selección sigue la geometría del componente, el método de producción y las condiciones de funcionamiento en conjunto.
- Si su enfoque principal es la geometría compleja de manejo de fluidos: Elija PFA para tubos, accesorios, válvulas, colectores y rutas de bajo volumen muerto moldeados o extruidos.
- Si su enfoque principal es el equipo personalizado único o de bajo volumen: Elija formas base de PTFE para mecanizado CNC de precisión e iteración rápida de diseño.
- Si su enfoque principal es la inspección visual: Favorezca el PFA transparente o translúcido para recipientes, tubos y componentes de transferencia de fluidos.
- Si su enfoque principal es la baja fricción y el comportamiento antiadherente: Favorezca el PTFE donde el deslizamiento, la liberación o la reducción de la adhesión de fluidos sean fundamentales para el diseño.
- Si su enfoque principal son los ensamblajes integrados y herméticos: Evalúe el moldeo y la soldadura térmica de PFA para reducir las juntas y las posibles rutas de fuga.
- Si su enfoque principal son los equipos de reacción o electroquímicos gruesos y robustos: Evalúe el PTFE mecanizado para recipientes sólidos, revestimientos, cuerpos de celdas y componentes de laboratorio de servicio pesado.
La elección correcta está determinada menos por qué fluoropolímero es más resistente químicamente y más por si el componente debe moldearse y soldarse como PFA o formarse y mecanizarse como PTFE.
Tabla de resumen:
| Propiedad | PTFE | PFA |
|---|---|---|
| Método de procesamiento | Moldeo por compresión, sinterización, mecanizado CNC | Moldeo por inyección, extrusión, soldadura térmica |
| Viscosidad de fusión | Muy alta (10^10-10^12 poise) | Más baja, procesable por fusión |
| Punto de fusión | ~327 °C | ~305 °C |
| Temp. de servicio continuo | ~260 °C | ~260 °C |
| Transparencia | Opaco | Transparente/translúcido |
| Baja fricción y antiadherente | Excelente (ángulo de contacto ~98-112°) | Bueno |
| Geometría compleja | Limitada por el mecanizado | Excelente mediante moldeo/extrusión |
| Aplicaciones comunes | Recipientes de reacción, piezas mecanizadas personalizadas, revestimientos | Tubos, accesorios, válvulas, recipientes moldeados |
Elija el fluoropolímero adecuado para su aplicación
Ya sea que necesite componentes de PTFE mecanizados con precisión para celdas electroquímicas personalizadas o tubos y accesorios de PFA procesados por fusión para el manejo de fluidos de alta pureza, KINTEK tiene la experiencia y las capacidades. Como especialistas en fluoropolímeros de alto rendimiento, ofrecemos una gama completa de productos de PTFE y PFA, respaldados por servicios integrales de mecanizado CNC y fabricación personalizada. Desde piezas únicas hasta pedidos de gran volumen, nuestros suministros de laboratorio están diseñados para cumplir con sus especificaciones exactas. Contáctenos hoy para discutir sus requisitos y beneficiarse de nuestras soluciones personalizadas.
Productos relacionados
- Crisol de PFA de Alta Pureza y Vaso de PTFE Resistente a la Corrosión para Análisis de Trazas y Aplicaciones de Laboratorio Personalizadas
- Sistema de Filtración al Vacío de PTFE y PFA Resistente a la Corrosión Personalizable y Antifragmentación para Laboratorio
- Válvulas de Cierre de Abocinado de PFA PTFE de Alta Pureza Personalizables, Soluciones de Control de Fluidos de Fluoropolímero de 2 y 3 Vías con Reducción
- Soporte de PTFE resistente a la corrosión con tanque de reacción transparente de PFA y tubo de muestreo de PFA de alta pureza para análisis de trazas
- Tubería enrollada de PFA de alta pureza: Mecanizado personalizado de PTFE, soluciones de soldadura de PFA y curvado de precisión
La gente también pregunta
- ¿Por qué los recipientes de alta pureza son esenciales para la síntesis de BiFeO3? Garantía de pureza de fase
- ¿Por qué es fundamental el uso de material de laboratorio de PFA o PTFE de alta pureza durante la purificación de nanopartículas de TiO2? Proteger la pureza de la muestra
- ¿Por qué es necesario el material de laboratorio de PFA de alta pureza para el análisis ICP-OES de zeolitas Znx@LS-2? Asegure la Precisión a Nivel de Trazas
- ¿Por qué se utilizan recipientes de laboratorio de PFA de alta pureza para análisis de trazas de MXeno? Garantice la integridad superior del material en la investigación.
- ¿Por qué se recomienda el material de laboratorio de análisis de trazas de PFA de alta pureza para la detección de elementos traza? Logre la precisión del estándar de oro PPT